

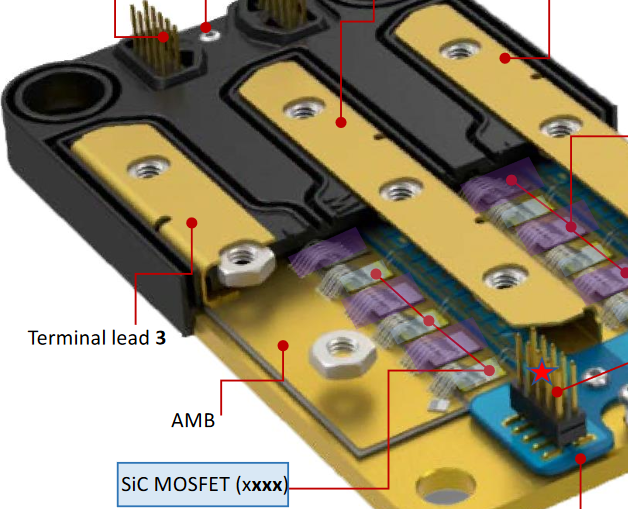
As propriedades operacionais elétricas e térmicas dos dispositivos semicondutores de potência baseados no carbeto de silício (SiC) são indiscutivelmente superiores às de seus similares construídos com tecnologia do silício (Si). Além de apresentarem maiores tensões de bloqueio e menores perdas por condução e chaveamento, dispositivos SiC têm habilidade de operar em temperaturas muito superiores.
Apesar disso, a confiabilidade de módulos de potência SiC está cercada de incertezas, principalmente quando falamos das famosas aplicações de missão crítica.
Após a solução de diferentes problemas relacionados com o processo de fabricação de dispositivos SiC, como instabilidade dielétrica do gate, corrente de fuga aumentada por conta de defeitos na pastilha e baixa tolerância a altas temperaturas em longo prazo, dispositivos SiC finalmente se tornaram comercialmente disponíveis. A confiabilidade da camada de óxido da porta foi aprimorada com recozimento em óxido nítrico (nitretação), feita logo após a oxidação para melhorar o desempenho em temperaturas elevadas. O controle por etapas do crescimento epitaxial proporcionou melhor aproveitamento da pastilha e possibilitou a redução de defeitos nos chips [1], [2].
Em que pese o esforço brutal dos fabricantes e da comunidade científica para disponibilizar os extraordiários ganhos do SiC em escala comercial, técnicas de encapsulamento tradicionalmente desenvolvidas para módulos de silício ainda estão sendo empregadas em módulos SiC. Ocorre que as diferentes propriedades termomecânicas entre os materiais empregados nas duas tecnologias resultam em diferentes estresses por fadiga na camada de solda do chip com o substrato e nos fios de ligação. Há uma preocupação evidente relacionada com o desempenho dos sistemas de encapsulamento usados até o momento em dispositivos de carbeto de silício.
Embora o coeficiente de expansão térmica do SiC seja muito próximo daqueles do cobre ou do alumínio, a maior condutividade térmica do material e omaior módulo de Young* do SiC leva esses dispositivos a sofrerem maiores estresses na camada de solda do chip durante a aplicação de ciclos térmicos. Pesquisas recentes mostram que não é incomum que a camada de solda entre o chip e o substrato degrade antes de outros mecanismos de falha devidos a ciclos térmicos [4]. A discussão que fazemos se sustenta no fato dos chips SiC serem adequados para operarem em altas temperaturas, mas causarem significativos estresses térmicos nas camadas de solda do módulo de potência.
Testes de ciclagem térmica são muito efetivos e amplamente usados para a avaliação de tempo de vida de dispositivos de potência. no caso do silício há informações abundantes sobre dados de vida extraídos de testes de ciclagem, mas no caso de dispositivos SiC esses testes se tornam muito caros e dispendiosos, pois a diferença de preço é marcante e os testes requerem amostras muito grandes para serem representativos. Modelos físcos de tempos de vida para as camadas de solda são baseados em estresses por fadiga e na resistência dos materiais. Como a medição dos efeitos dos estressores e da resistência do material não é simples, modelos de elementos finitos (FE) são normalmente empregados.
A figura 1 [5] mostra, esquematicamente, um chip retangular de IGBT baseado em silício, soldado em substrato de cobre. O chip é de 1200 V / 50 A, com 6,5 mm de largura e 6,8 mm de comprimento. Os dois substratos de cobre da figura são quadrados, com dimensões de 10 x 10 mm, e formam um sanduíche com uma camada de cerâmica. A camada de solda entre o chip e o substrato tem uma espessura de 120 μm.
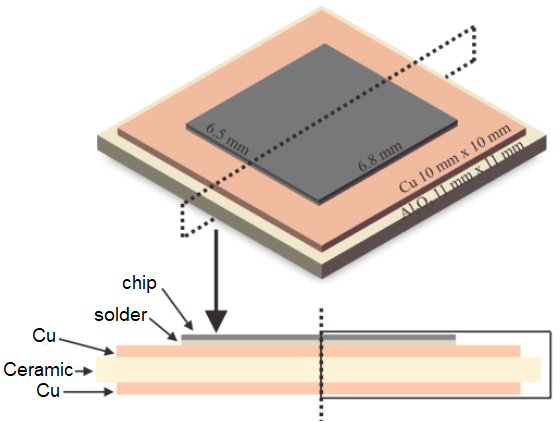
Figura 1: Chip Si de IGBT em substrato de cobre [5].
Os centros de cada camada dos materiais da Figura 1 são coincidentes e o modelo 3D apresentado pode ser simplificado para um modelo 2-D, como mostrado na mesma Figura 1. As seções 2D foram obtidas cortando o plano simétrico da linha central ao longo da direção do lado mais longo do chip. O método de cálculo da modelagem 2D foi feito no COMSOL. A seção 2D deve ser selecionado na linha central simétrica, em vez de na diagonal. o desempenho termomecânico também é simétrico na seção 2D de simetria do plano de corte obtido para modelagem. Essa simplificação foi verificada com mais de 90% de precisão em [5] quando comparado com um modelo 3D quando usado para o cálculo de energia de deformação no modelo FE e pode ser representativo de uma análise de fadiga da camada de solda. O modelo 2D de elementos finitos utilizado foi feito no software COMSOL Multiphysics e é apresentado na Figura 2.
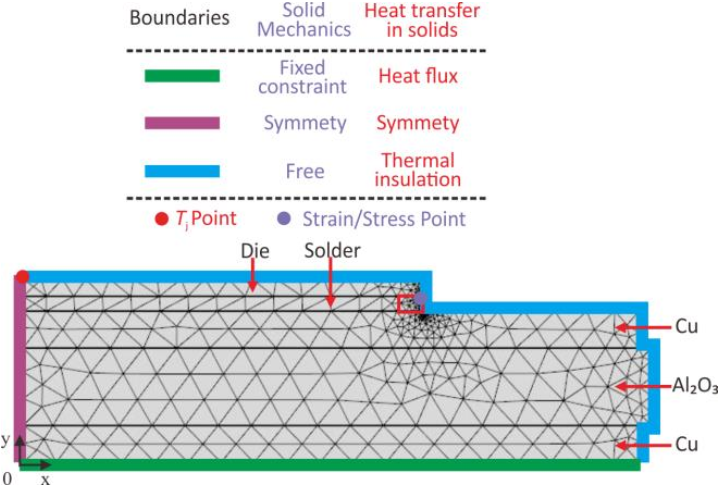
Figura 2: Modelo 2D de elementos finitos da figura 1 [5].
As tensões mais altas estão concentradas nas bordas do interface da solda chip-substrato, portanto, uma malha mais fina é utilizada para este área, a fim de avaliar com mais detalhes e com maior precisão o estresse térmico e a tensão. O número fixo de elementos de malha distribuídos na interface da solda são 60 elementos para o modelo Si e o número da malha distribuído na borda de solda é fixada em 10 elementos. As condições de contorno da modelagem FE é definida da seguinte forma: todo o chip é definido como uma fonte de calor geral distribuída homogeneamente no volume do chip. O fluxo de calor convectivo é definido para emular a dissipação de calor do resfriamento forçado da água na parte inferior superfície de cobre; a aresta lateral esquerda do modelo (como mostrado na Fig. 2) é o limite simétrico; o resto das superfícies abertas são definidas como livres para movimento, sem restrições e elas também são definidas como isolamento térmico para reduzir a interferência.
O arranjo utilizado para o estudo do impacto do material semicondutor sobre as tensões na solda é o mesmo usado na Figura 1, substituindo apenas o chip semicondutor por outro de SiC equivalente. A Figura 3 mostra o arranjo para o dispositivo SiC, onde a diferença no tamanho do chip é claramente observado em comparação com o chip Si ilustrado na Figura 1. A área do chip SiC é aproximadamente um quarto daquela do chip Si, enquanto a espessura é cerca de 28% maior.
Para comparar as diferentes tensões durante os ciclos de energia térmica nos chips de Si e SiC para avaliação da confiabilidade, ambos os chips devem ser submetidos aos mesmos perfis de temperatura de junção, o que causará diferentes tensões termomecânicas.
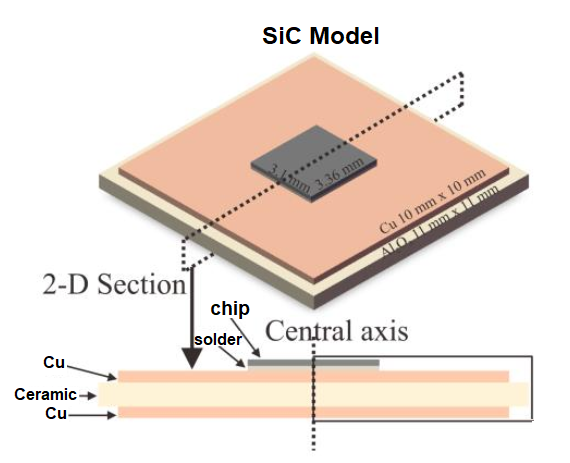 Figura 3: Chip SiC de IGBT em substrato de cobre [5].
A Figura 4 mostra a distribuição de temperatura nos dois arranjos no instante em que a temperatura máxima de junção é atingida em cada caso. Foi usado um pulso de potência de carga com período de 2s e ciclo de trabalho de 50%. Observe que o chip, a solda e a placa de cobre ligada ao chip sofrem maior fadiga térmica do que a parte inferior do arranjo. Isso indica que o ciclo de potência rápido enfatiza principalmente a camada de solda de fixação do chip, em vez da camada de solda da placa de base.
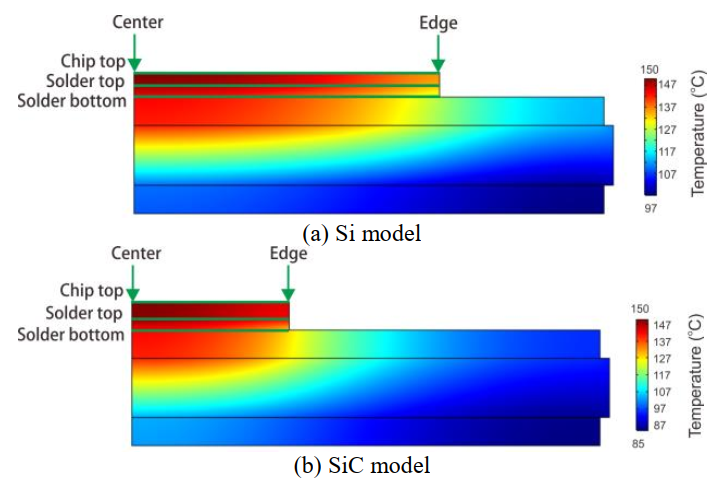
Figura 4: Distribuição de temperatura nos modelos ao atingirem TjMax.
A distribuição de tensão na camada de solda para o Si e o SiC mostram que para um ciclo de potência térmica com Tj média de 90˚C e ΔTj de 120˚C, para ambos os materiais semicondutores, o acúmulo de tensão causada pelo ciclo de estresse térmico é principalmente concentrado nos cantos interfaciais da camada de solda. Resultados de simulação de elementos finitos apresentados em [5] mostram que, para o mesmo perfil de temperatura de junção, a energia e a tensão de arraste são maiores quando um chip de SiC é usado. Essa energia de arraste mais alta pode gerar sérios danos por fadiga na solda, levando a uma vida útil reduzida da solda. A vida útil da solda pode ser avaliada usando as tensões na solda quando um chip SiC é considerado. O critério da vida útil do experimento de envelhecimento acelerado é geralmente 20% de aumento de resistência térmica correspondente a 23% de comprimento das trincas na camada de solda no modelo FE. A Figura 5 mostra a previsão do tempo de vida dos componentes para uma temperatura média de junção de 90˚C e ΔTj de 90 a 10˚C.
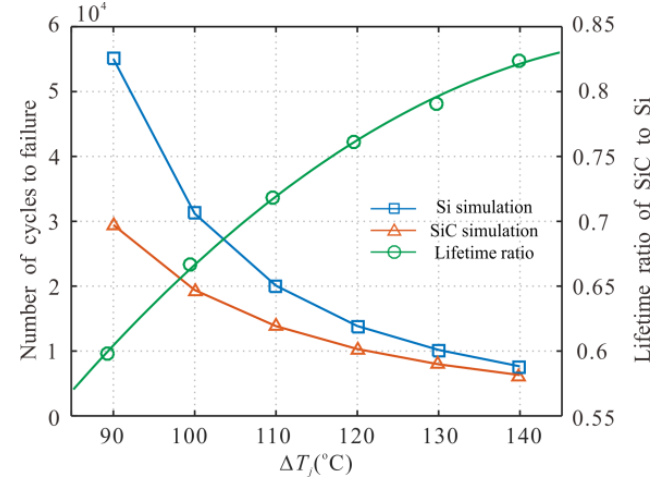
Figura 5: Estudo do tempo de vida da camada de solda para chips de Si e Sic.
Conclui-se que os módulos SiC experimentam tensões de fadiga mais altas do que aquelas observadas em módulos Si para o mesmo perfil de temperatura de junção, mesmo quando o tamanho do chip SiC é menor para a mesma corrente e
classificações de tensão. A avaliação de confiabilidade do mesmo material de solda pode ser extrapolada para o dispositivo SiC para estimar a vida útil da camada de solda sem a necessidade de teste de ciclo de energia para dispositivos SiC. Essa constatação pode ajudar a justificar a necessidade de novas tecnologias de embalagem para dispositivos SiC.
* O módulo de Young, proposto pelo cientísta britânico Thomas Young, no século XIX, é uma propriedade mecânica que mede a rigidez de um material sólido. Ele define a relação entre a força aplicada por unidade de área e a deformação proporcional em um material no regime de elasticidade linear.
Referências:
[1] J. Lutz and R. Baburske, “Some aspects on ruggedness of SiC power devices,” Microelectronics Reliability, vol. 54, no. 1, pp. 49-56, Jan. 2014.
[2] A. Tanaka, S. Ogata, T. Izumi, K. Nakayama, T. Hayashi, Y. Miyanagi and K. Asano, “Reliability investigation of SiC bipolar device module in long time inverter operation,” in 2012 24th International Symposium on Power Semiconductor Devices and ICs (ISPSD), pp. 233-236, Jun. 2012.
[3] M. Ciappa, “Selected failure mechanisms of modern power modules,”Microelectronics Reliability, vol. 42, no. 4, pp. 653-667, May. 2002
[4] W. Lai, M. Chen, L. Ran, O. Alatise, S. Xu and P. Mawby, “Low ΔTj stress cycle effect in IGBT power module die-attach lifetime modeling,” IEEE Transactions on Power Electronics, vol. 31, no. 9, pp. 6575-6586, Sep. 2016.
[5] B. Hu et al., "Failure and Reliability Analysis of a SiC Power Module Based on Stress Comparison to a Si Device," in IEEE Transactions on Device and Materials Reliability, vol. 17, no. 4, pp. 727-737, Dec. 2017.
Você não está autorizado a postar comentários.